Lo stampaggio a iniezione è uno dei processi produttivi più diffusi nell’industria manifatturiera, eppure per chi non lo conosce dall’interno resta spesso qualcosa di vago. In Plastifur lavoriamo con questo processo da oltre cinquant’anni, e ci sembra utile raccontarlo in modo chiaro: cosa succede davvero dentro una pressa, dove si nascondono le variabili critiche, perché un dettaglio apparentemente secondario può fare la differenza tra un pezzo perfetto e uno scarto.
Il materiale: tutto parte dal granulo
Le materie plastiche utilizzate nello stampaggio a iniezione si presentano sotto forma di granuli, piccoli cilindri o sfere di polimero. La scelta del materiale è la prima decisione tecnica del progetto: ogni termoplastico ha caratteristiche proprie di rigidità, resistenza termica, allungamento a rottura, compatibilità chimica. Sbagliare materiale significa compromettere il pezzo ancora prima di accendere la pressa.
Una volta scelto il polimero, si possono aggiungere master coloranti per ottenere la tinta desiderata, oppure additivi funzionali.
La pressa: calore, pressione, precisione
I granuli vengono caricati in una tramoggia e convogliati verso una vite senza fine che ruota all’interno di un cilindro plastificatore riscaldato da resistenze elettriche. Il calore e l’attrito sciolgono progressivamente il materiale, che diventa una massa fusa omogenea. Quando la quantità necessaria è pronta, la vite avanza come uno stantuffo e inietta il materiale fuso nello stampo a una pressione che può raggiungere centinaia di bar.
Le presse di Plastifur hanno forze di chiusura variabili da 6 a 330 tonnellate: la forza di chiusura è quella che tiene lo stampo serrato durante l’iniezione, contrastando la pressione del materiale fuso. Scegliere la pressa giusta per ogni stampo è una delle decisioni operative quotidiane più importanti.
Lo stampo: il cuore del processo
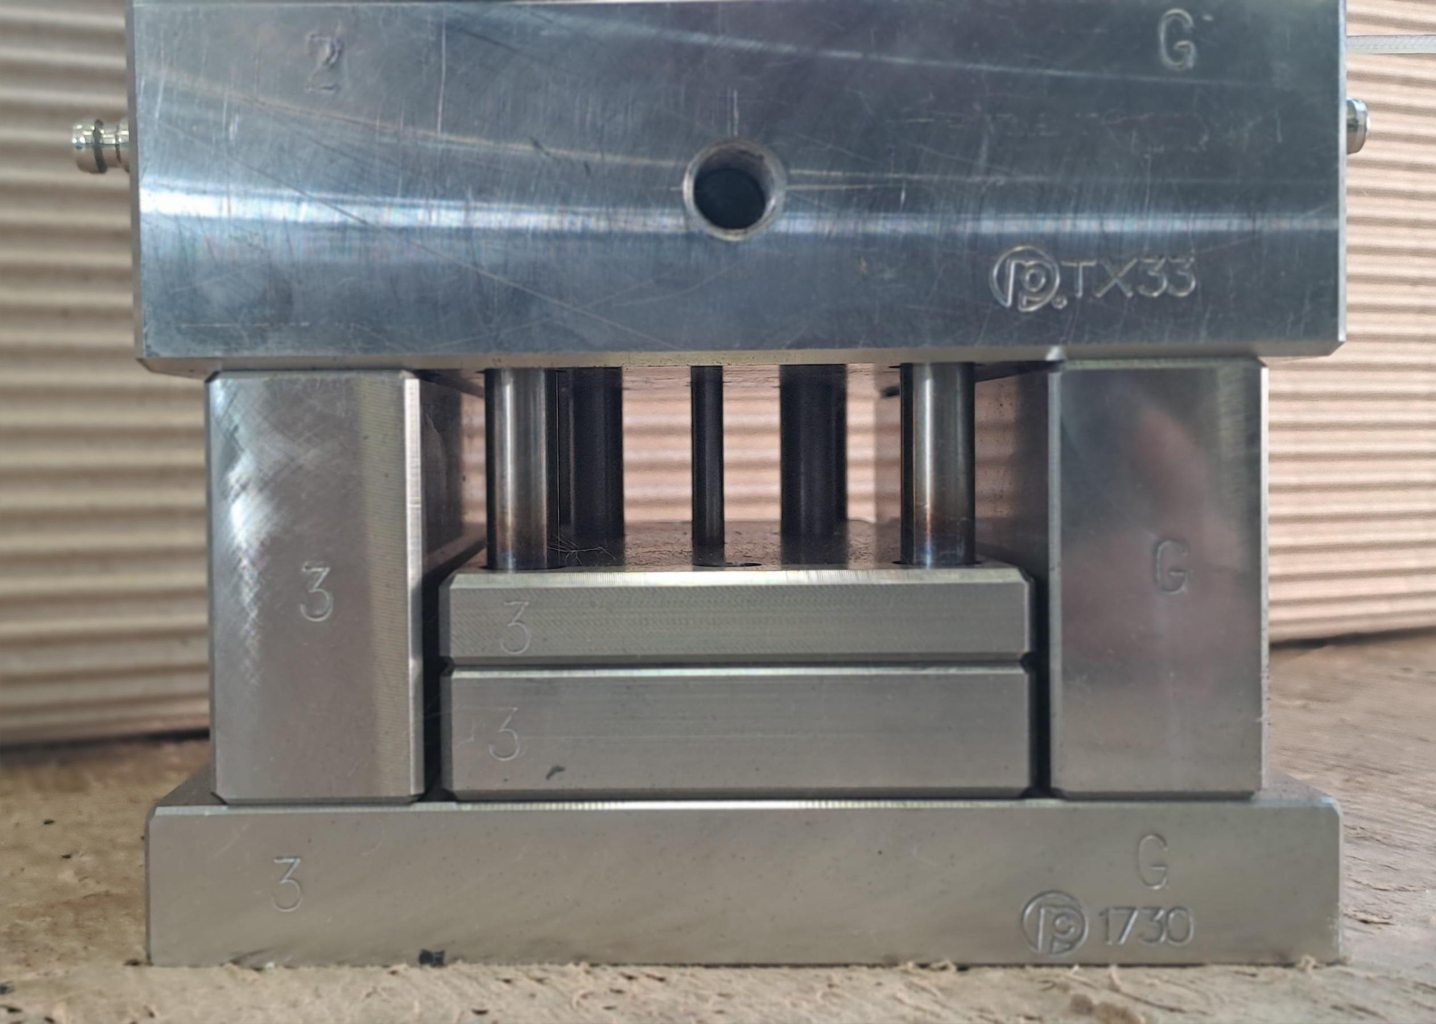
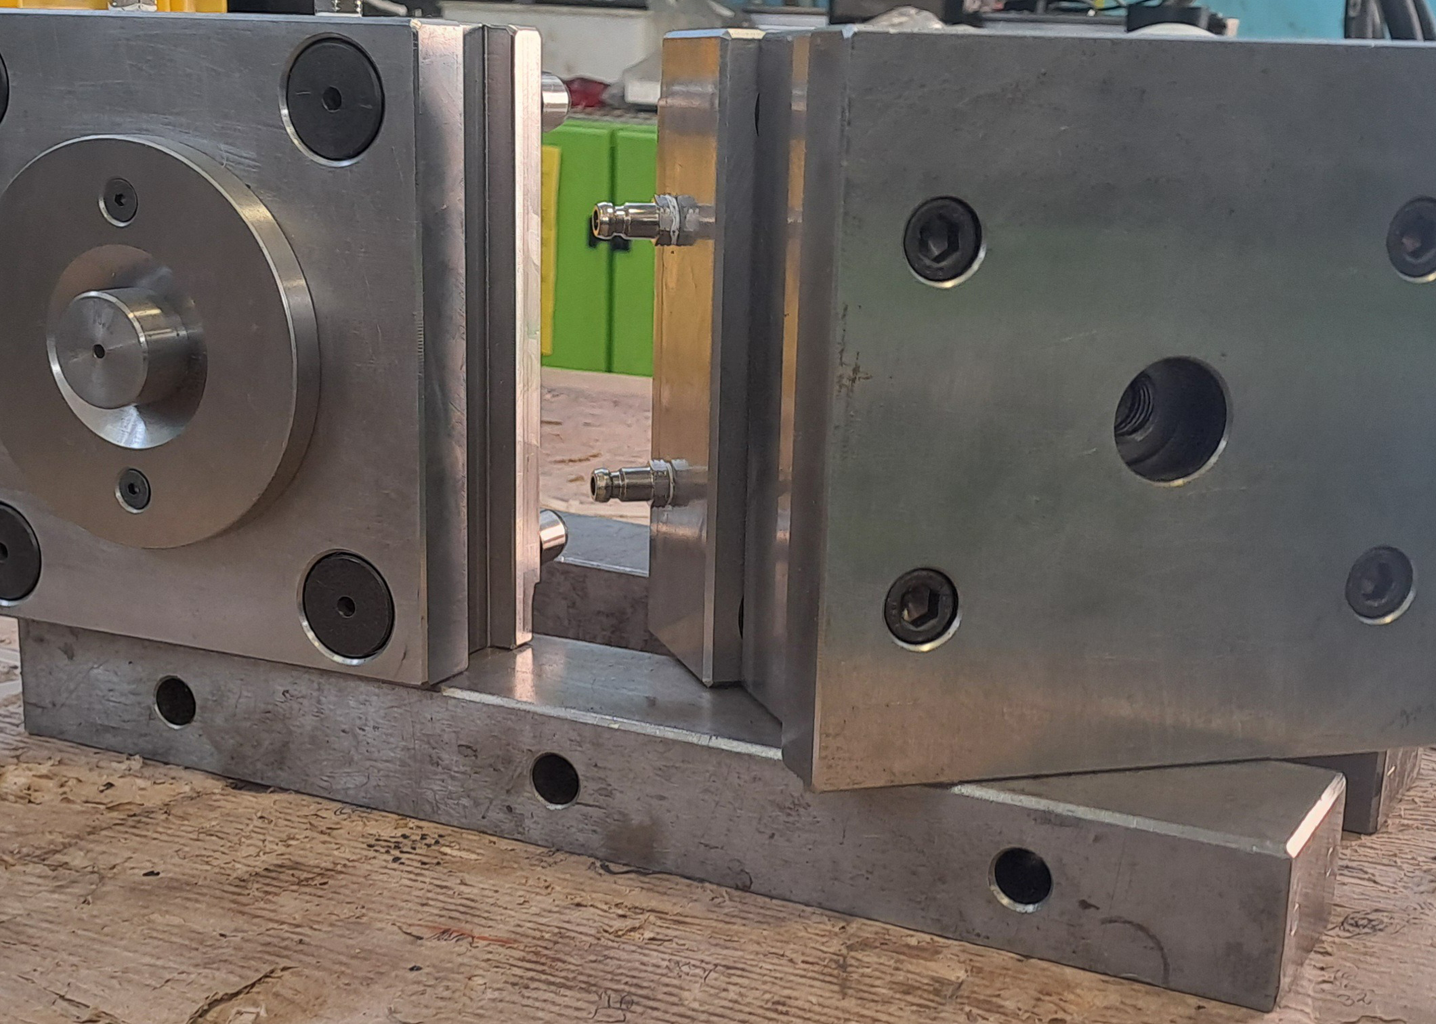
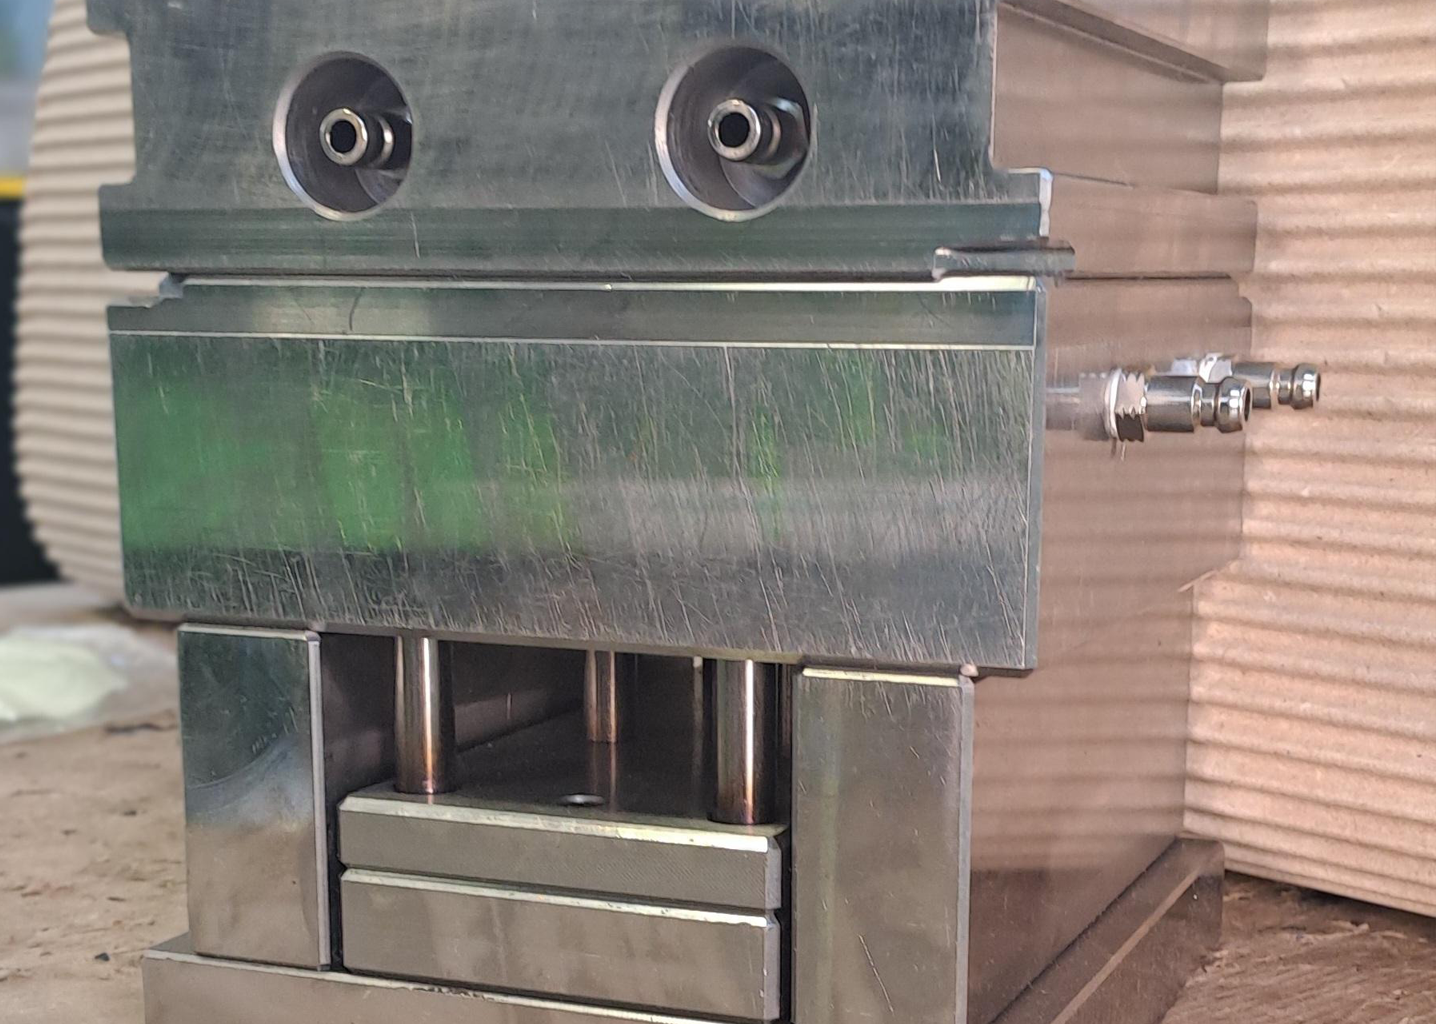
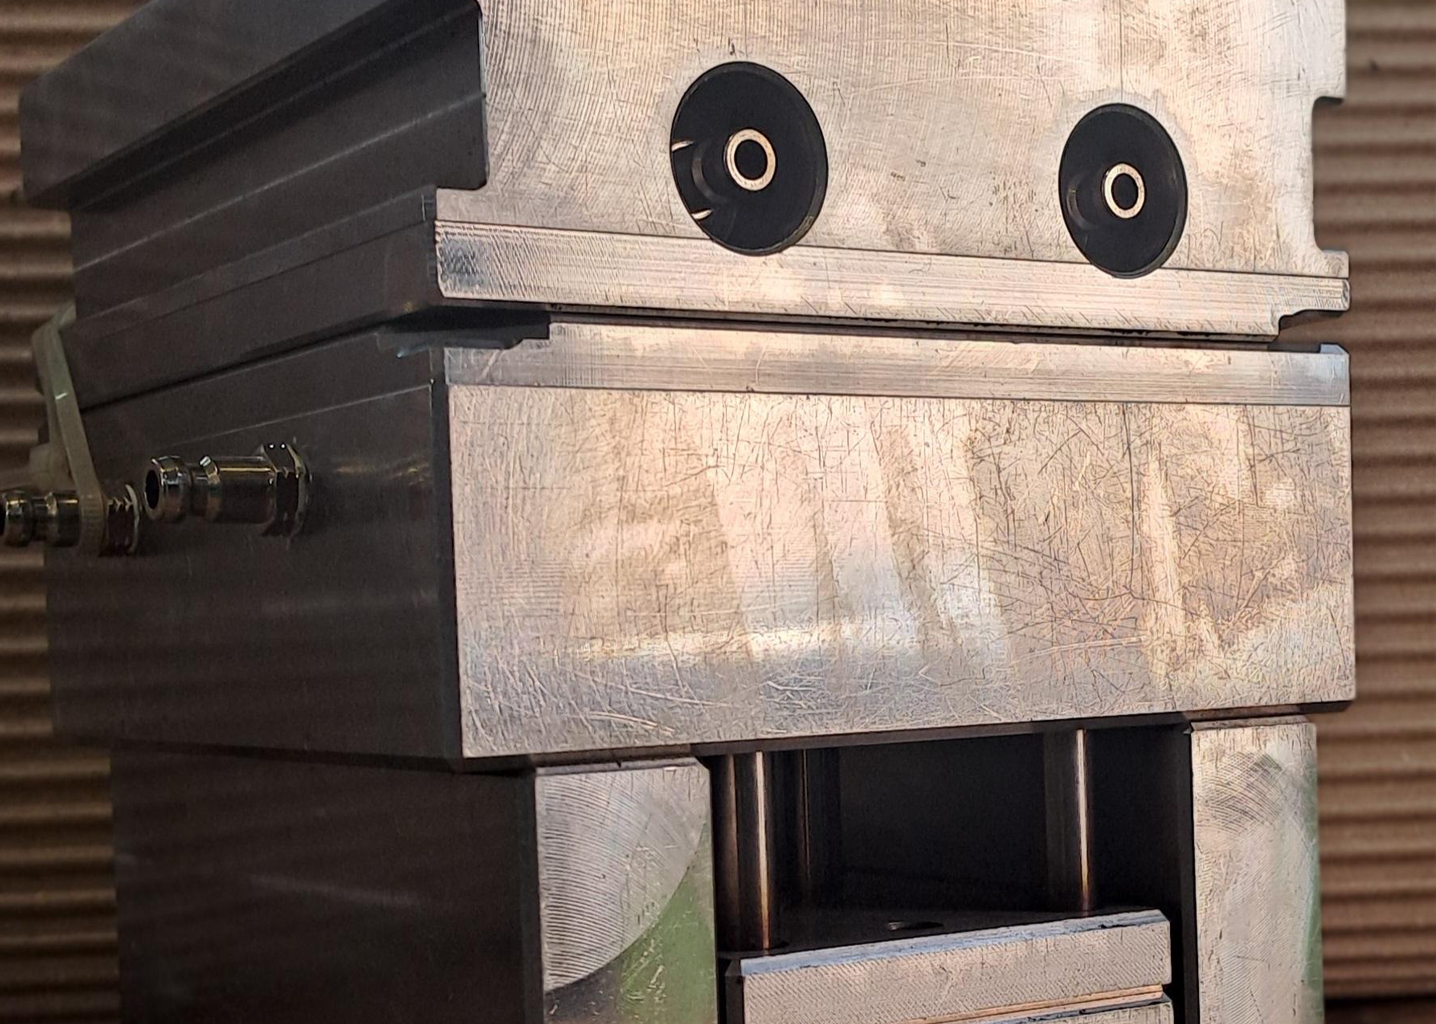
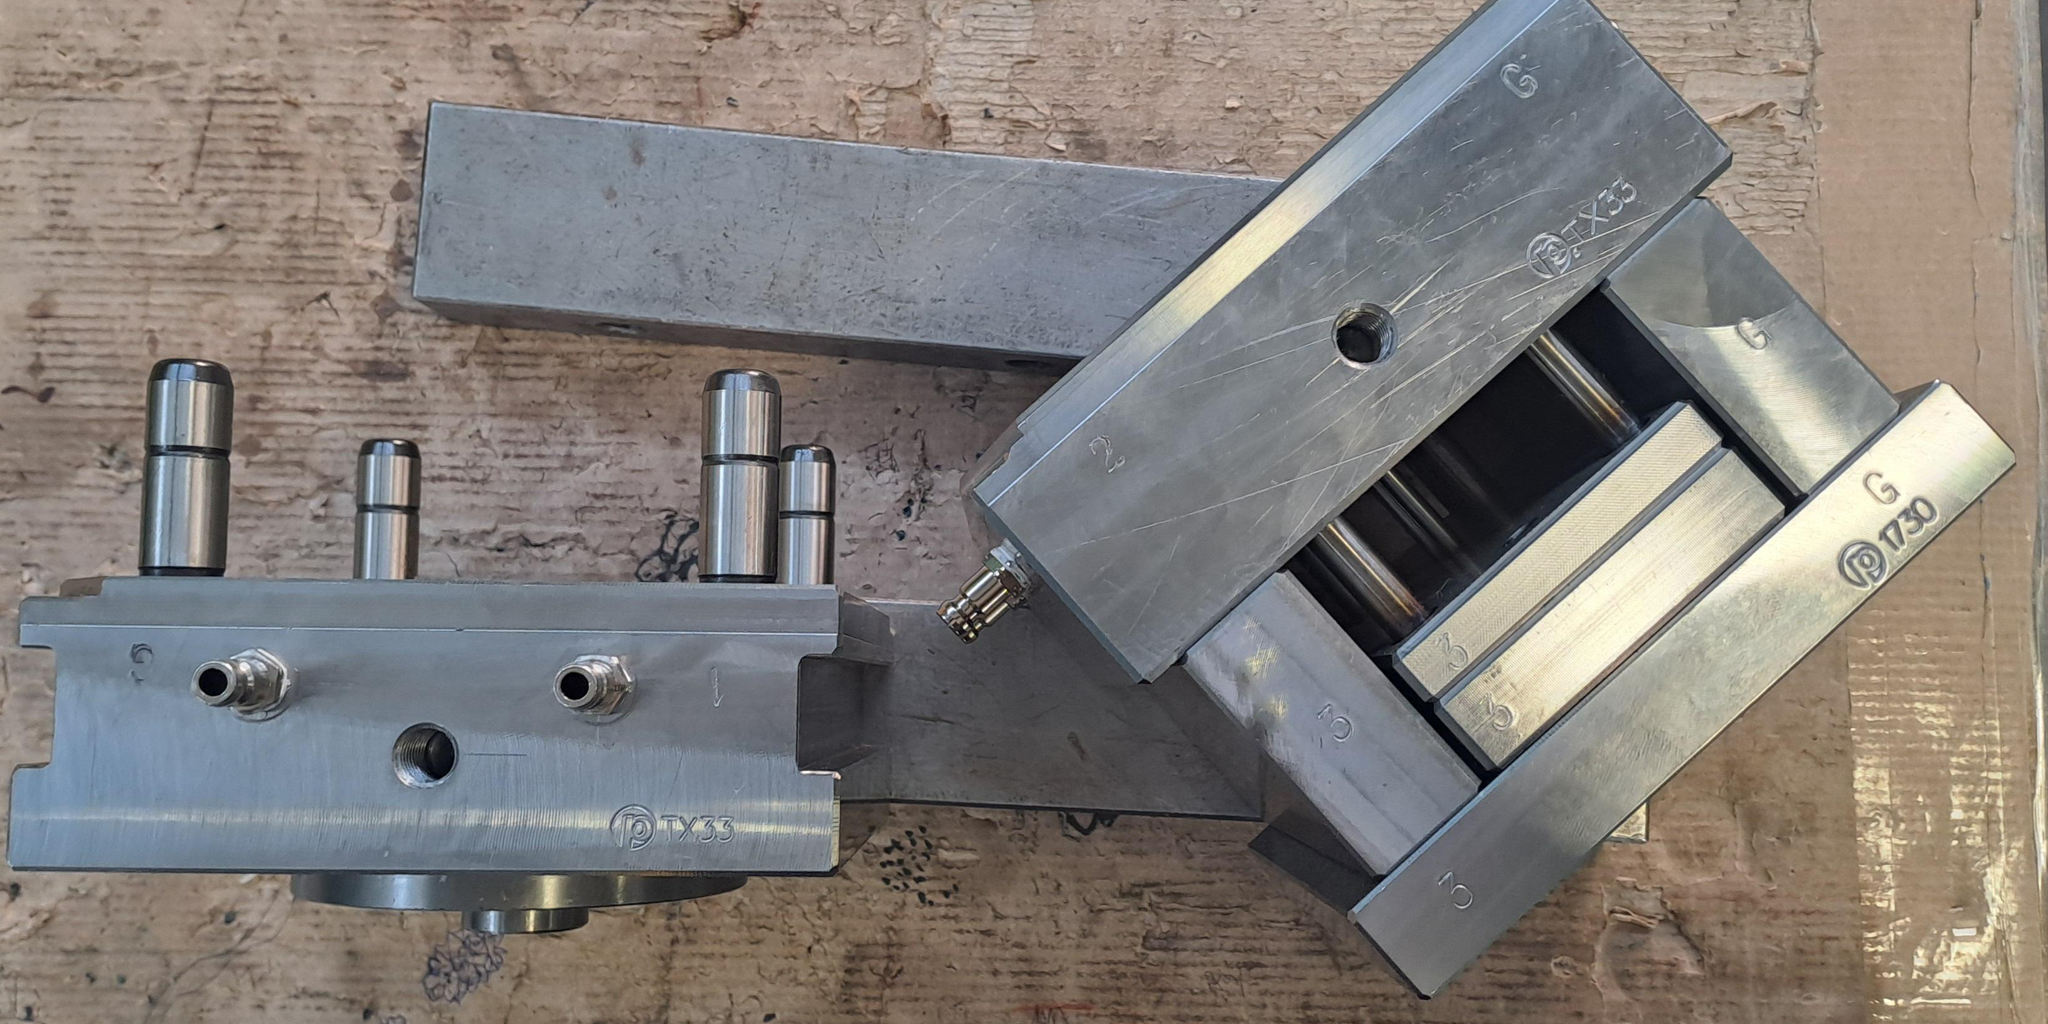
Lo stampo è lo strumento che dà la forma al pezzo. È composto da almeno due semistampi che, chiusi insieme, definiscono la cavità dove il materiale si solidifica. Progettare uno stampo significa risolvere in anticipo una serie di problemi tecnici: dove posizionare il punto di iniezione, dove collocare i canali di raffreddamento, come estrarre il pezzo senza deformarlo.
Il punto di iniezione, in particolare, è una variabile critica spesso sottovalutata: la posizione sbagliata genera linee di giunzione visibili, tensioni interne, deformazioni in fase di raffreddamento. La fase di sviluppo stampi è quella in cui l’esperienza fa davvero la differenza.
Il raffreddamento: la fase più lunga
Contrariamente a quanto si potrebbe pensare, la fase più lunga del ciclo non è l’iniezione — che dura pochi secondi — ma il raffreddamento. Il materiale deve solidificarsi in modo uniforme prima che lo stampo si apra e il pezzo venga espulso. Un raffreddamento troppo rapido o non omogeneo provoca ritiri, deformazioni, tensioni residue che possono manifestarsi anche a distanza di tempo.
I canali di raffreddamento all’interno dello stampo vengono progettati per garantire una distribuzione termica il più possibile regolare. È un lavoro di ingegneria che si vede solo indirettamente — nella qualità del pezzo finale.
L’estrazione e il controllo
Una volta aperto lo stampo, i perni estrattori spingono il pezzo fuori dalla cavità. Da qui in poi entra in gioco il controllo qualità: verifica dimensionale, ispezione visiva, test funzionali se richiesti. In Plastifur il sistema qualità è certificato ISO 9001:2015 e copre l’intero processo, dalla ricezione della materia prima alla spedizione del prodotto finito.
Per i pezzi che lo richiedono, la lavorazione non finisce qui: assemblaggio, inserimento di inserti, lavorazioni meccaniche di ripresa e applicazione del logo completano il ciclo produttivo prima della consegna.